2026-07-03
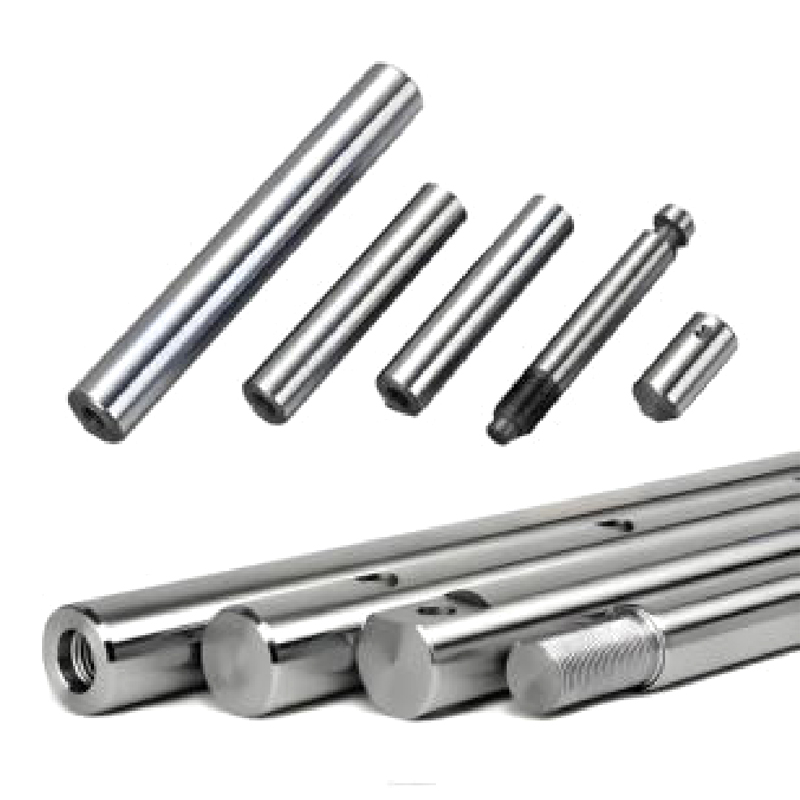
Se você já teve um cilindro hidráulico falhando precocemente, há uma boa chance de que a causa raiz esteja na haste do pistão, não nas vedações ou no corpo do cilindro. O processamento preciso da haste do pistão é o que determina se uma haste resiste a repetidos ciclos de pressão ou começa a vazar e a marcar dentro de meses. Este guia detalha o que realmente acontece no processamento de precisão da haste do pistão, por que cada etapa é importante e o que verificar antes de aceitar um lote de um fornecedor.
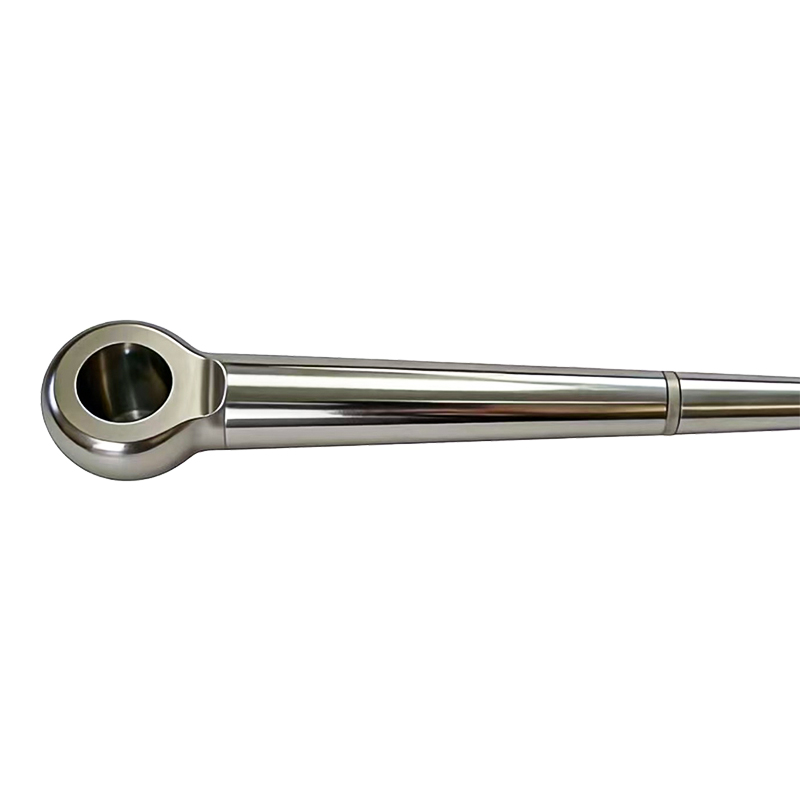
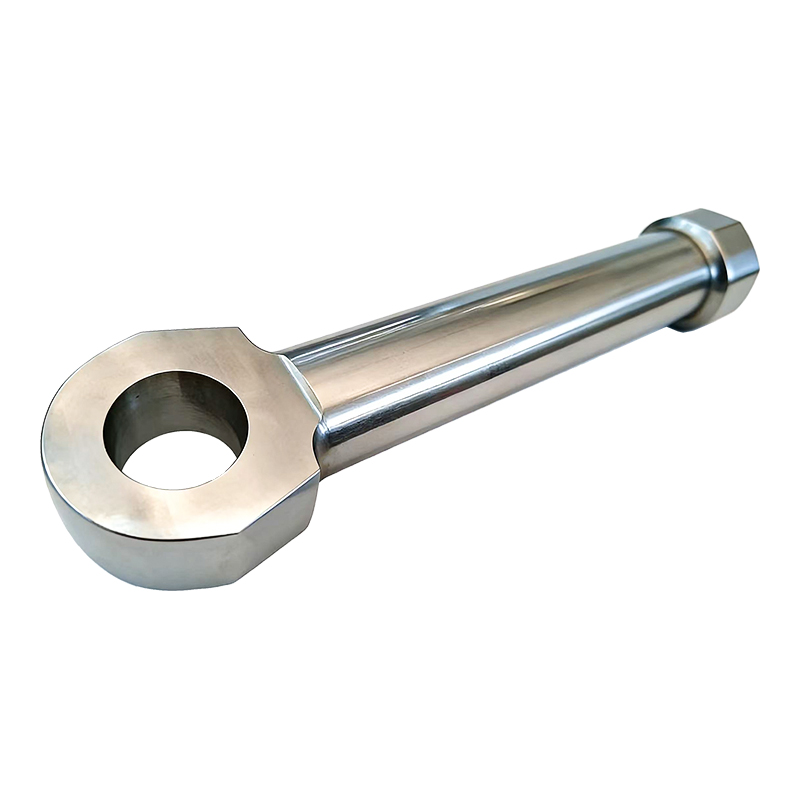
Uma haste de pistão não é apenas uma barra de metal que entra e sai de um cilindro. É um componente resistente e de vedação sob pressão que precisa sobreviver a milhares ou milhões de ciclos de extensão e retração sem perder sua forma, acabamento superficial ou retilineidade. Mesmo um pequeno desvio na circularidade ou rugosidade da superfície pode acelerar o desgaste da vedação, permitir o desvio do fluido ou fazer com que a haste dobre sob carga lateral. É por isso que o processamento preciso da haste do pistão não é tratado como uma atualização opcional na maioria das aplicações industriais — é um requisito básico para qualquer coisa usada em cilindros hidráulicos, atuadores ou máquinas pesadas.
A diferença de custo entre uma haste usinada com tolerâncias frouxas e outra usinada com especificações de precisão é geralmente pequena em comparação com o custo de uma falha prematura. Uma haste que falha no campo não precisa apenas ser substituída – muitas vezes significa tempo de inatividade, substituição da vedação e, às vezes, danos ao próprio diâmetro interno do cilindro.
O processamento de precisão da haste do pistão normalmente segue uma sequência de etapas de usinagem e acabamento, cada uma baseada na precisão da última. Pular ou apressar qualquer um desses estágios tende a aparecer mais tarde como um problema funcional.
A barra bruta é primeiro girada em um torno para aproximá-la do diâmetro final, removendo a maior parte do excesso de material e estabelecendo a forma cilíndrica básica. Este estágio estabelece a base para cada etapa posterior, portanto, o desvio e a consistência são importantes aqui, mesmo que o acabamento da superfície ainda seja áspero neste ponto.
Após o torneamento, a haste passa por retificação sem centro ou cilíndrica para deixar o diâmetro dentro da tolerância e melhorar a retilineidade. A retificação é onde a maior parte da precisão dimensional é realmente alcançada, pois remove as pequenas inconsistências deixadas pelo torneamento e produz um acabamento superficial muito mais fino.
Uma passagem de polimento refina ainda mais a superfície, visando os baixos valores de rugosidade superficial necessários para um bom contato de vedação. Esta etapa afeta diretamente a forma como a haste interage com as vedações hidráulicas - uma haste muito áspera desgastará as vedações rapidamente, enquanto uma haste excessivamente lisa de maneira errada pode, na verdade, reduzir a retenção de lubrificação.
As hastes longas, em particular, podem desenvolver ligeiras curvaturas durante os estágios iniciais de usinagem ou tratamento térmico. Um processo de endireitamento, muitas vezes feito mecanicamente sob pressão controlada, corrige isso antes da inspeção final para que a haste tenha um desempenho consistente ao longo de todo o seu comprimento sob carga.
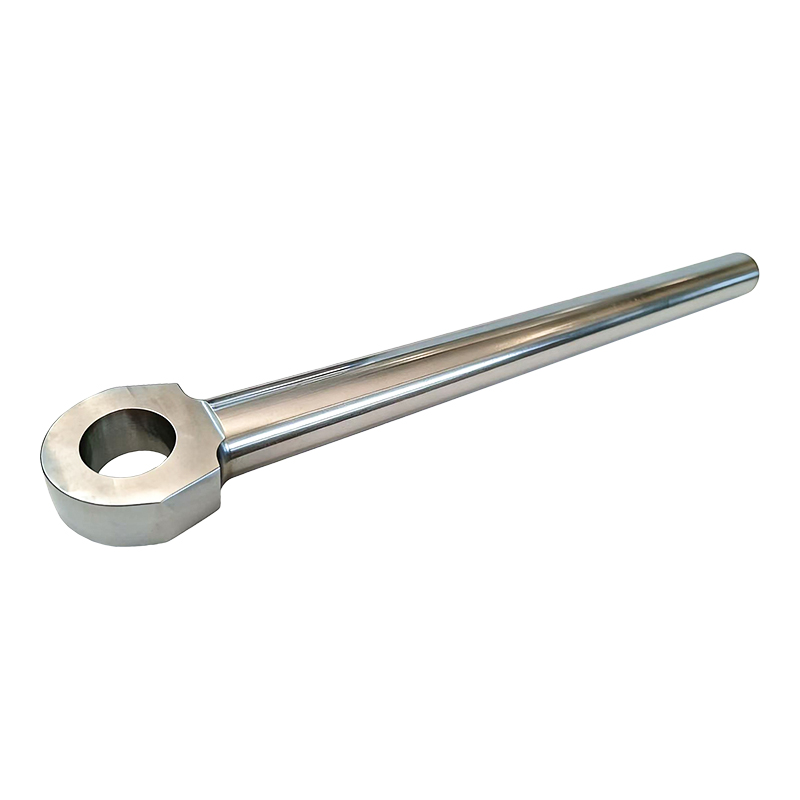
A usinagem por si só não torna uma haste pronta para aplicações exigentes. Os tratamentos de superfície adicionam dureza, resistência à corrosão e proteção contra desgaste que o aço usinado bruto não possui por si só. Diferentes tratamentos se adaptam a diferentes ambientes operacionais, e escolher o tratamento errado é uma causa comum de falha precoce da haste.
| Tratamento | Benefício principal | Caso de uso típico |
| Cromagem Dura | Alta resistência ao desgaste, boa proteção contra corrosão | Cilindros hidráulicos de uso geral |
| Revestimento Níquel-Cromo | Melhor resistência à corrosão em relação ao cromo padrão | Ambientes marinhos, offshore e úmidos |
| Endurecimento por indução | Maior dureza superficial, mantendo um núcleo resistente | Equipamentos industriais e móveis de carga pesada |
| Revestimento Cerâmico | Excelente resistência ao desgaste e a produtos químicos | Ambientes químicos agressivos ou de alto ciclo |
| Nitretação | Dureza superficial profunda sem alteração dimensional significativa | Aplicações de precisão sensíveis à distorção |
Ao avaliar as capacidades de processamento de precisão de hastes de pistão de um fornecedor, algumas especificações mensuráveis dizem muito mais do que uma afirmação geral de "alta precisão". Esses são os números que vale a pena perguntar diretamente.
A maioria das falhas na haste do pistão pode ser atribuída a uma deficiência em um dos estágios de processamento descritos acima. As hastes que são retificadas de maneira inconsistente geralmente apresentam padrões de desgaste irregulares depois de instaladas, uma vez que a vedação entra em contato com uma superfície ligeiramente irregular a cada curso. O endireitamento inadequado deixa as hastes sujeitas a carregamento lateral sob pressão, o que acelera o desgaste da vedação e a fadiga da haste ao longo do tempo.
Problemas de revestimento são outro problema frequente, especialmente quando a espessura do revestimento é inconsistente ou a adesão é fraca. Um revestimento que descama ou se desgasta prematuramente expõe o metal base à corrosão, o que pode rapidamente transformar um pequeno defeito superficial em uma haste que precisa de substituição completa. Escolher um fornecedor que documente e controle cada uma dessas variáveis geralmente é a diferença entre uma haste que dura anos e outra que causa problemas repetidos de manutenção.
Antes de contratar um fornecedor para processamento de precisão de hastes de pistão, vale a pena obter respostas claras para algumas questões práticas, em vez de confiar em afirmações gerais de marketing.
O processamento de precisão da haste do pistão não é uma única etapa que você pode marcar em uma lista – é uma cadeia de decisões de usinagem e acabamento que todas precisam ser mantidas juntas. Uma haste perfeitamente retificada, mas mal revestida, irá falhar tão rapidamente quanto uma que esteja bem revestida, mas retificada de maneira inconsistente. Obter documentação clara e tolerâncias mensuráveis de um fornecedor antecipadamente é a maneira mais confiável de evitar descobrir um elo fraco depois que a haste já estiver em serviço.
Contate-nos
+86-137-0618-5800
Nº 3 Dujuan West Road, cidade de Hudai, distrito de Binhu, cidade de Wuxi, província de Jiangsu
Entre em contato
Móvel