2026-09-15
Uma escavadeira hidráulica foi retirada de serviço às 3.000 horas porque a haste do cilindro estava corroída e havia arranhado a vedação da gaxeta. A meta do projeto original era de 8.000 horas. A medição mostrou que a rugosidade da superfície dobrou na zona de desgaste e a camada de cromo se desgastou até o aço base em dois locais. A falha não foi um defeito de fabricação. Foi um problema de especificação da haste.
A haste do pistão é o componente único que mais determina a vida útil do cilindro hidráulico. Ele transmite força, guia o pistão e fornece a superfície de vedação para a sobreposta da haste. Uma vez que a superfície da haste se degrada, o vazamento e a contaminação da vedação ocorrem rapidamente. Os engenheiros que combinam o material, o revestimento e o acabamento da haste com o ambiente operacional real evitam essas falhas precoces. Este artigo cobre essas três decisões e as tolerâncias práticas por trás delas.
A haste de pistão hidráulico conecta o pistão dentro do cilindro à carga externa. Ele converte a pressão do fluido em força mecânica linear. Em serviço deve:
A haste é o único componente do cilindro exposto ao circuito hidráulico e à atmosfera externa. Essa dupla exposição é a razão pela qual a seleção do material e o tratamento da superfície têm tanto peso.
A maioria das hastes de pistão hidráulico são usinadas em aço de médio carbono, como C45 ou equivalente. A peça bruta é endurecida por indução antes da retificação para criar uma superfície resistente ao desgaste, mantendo o núcleo resistente o suficiente para absorver cargas de choque. Classes de aço inoxidável são usadas quando a resistência à corrosão supera o custo, mas sua dureza mais baixa geralmente significa que um revestimento deve ser adicionado para um desgaste aceitável.
A sequência de fabricação define o limite de qualidade. As hastes são torneadas, tratadas termicamente, retificadas e depois polidas. A retificação remove a distorção do tratamento térmico e alcança a circularidade e a retidão que as vedações exigem. O polimento reduz a rugosidade da superfície a um nível que a vedação pode suportar durante uma longa vida útil.
A retidão é tão importante quanto o acabamento. Uma haste reta dentro de 0,05 mm por metro, mas que tenha uma superfície retificada áspera ainda desgastará as vedações rapidamente. Uma haste com acabamento espelhado, mas com arco de 0,2 mm, cria carregamento irregular da sobreposta e vazamentos. Ambos os parâmetros devem ser mantidos, e é por isso que processamento de haste de pistão de precisão merece muita atenção antes de uma especificação ser escrita.
Hastes sólidas são o padrão para a maioria dos cilindros porque oferecem a maior rigidez à flexão por unidade de custo. As hastes ocas aparecem em duas situações: quando a redução de peso é importante, como em lanças de equipamentos móveis, ou quando a própria haste deve possuir uma passagem interna de óleo. Uma haste oca economiza peso significativo enquanto mantém a maior parte da rigidez à flexão do mesmo diâmetro externo.
Se o projeto exigir uma haste sólida com acabamento e geometria rigorosamente controlados, a especificação de uma haste sólida com acabamento de precisão define uma linha de base de qualidade clara. Aplicações que necessitam de um caminho de óleo interno ou massa reduzida são melhor atendidas por uma haste oca.
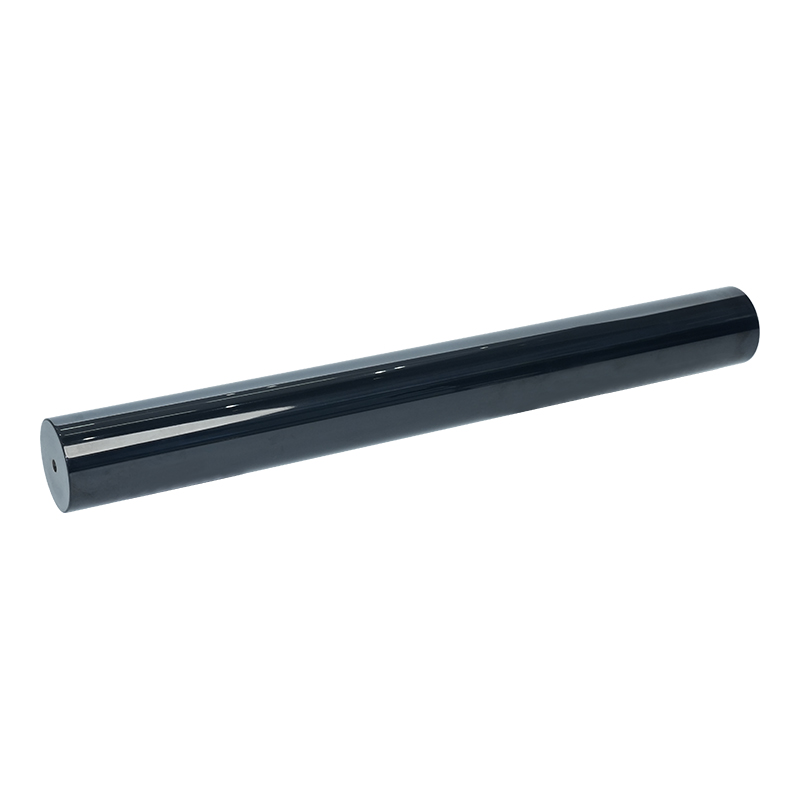
 Haste de pistão sólida de liga de aço com acabamento de precisão Esta haste sólida oferece precisão dimensional precisa e uma superfície lisa, suportando desempenho confiável de vedação em sistemas hidráulicos e mecânicos exigentes, com usinagem personalizada disponível de acordo com desenhos. Ver Produto →
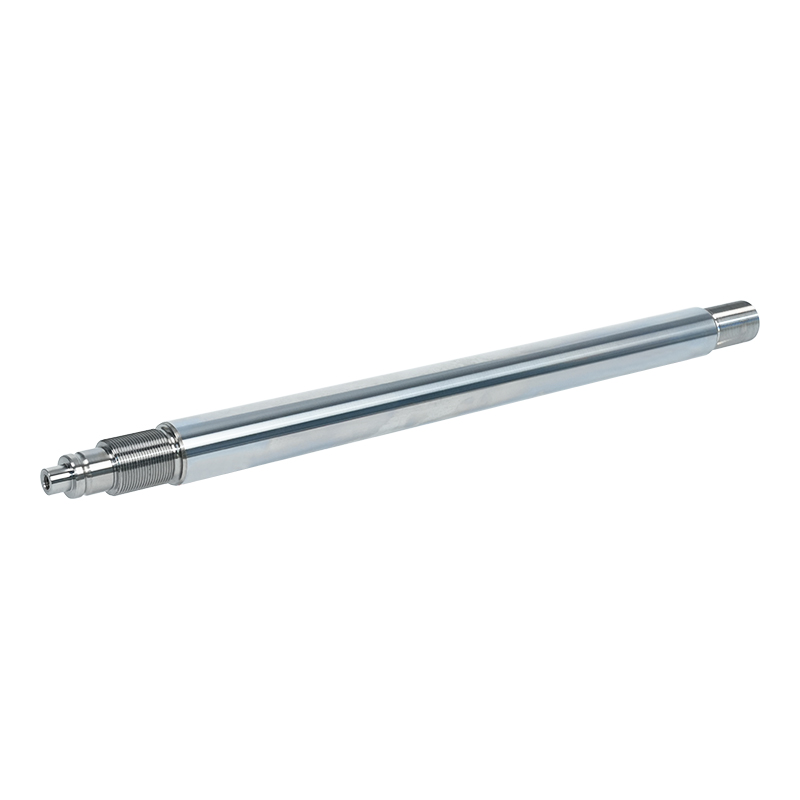
 Haste de pistão oca cromada dura Um design oco para redução de peso com canais internos, disponível com cromagem dura para resistência ao desgaste, adequado para sistemas hidráulicos compactos onde são necessárias massa e roteamento reduzidos. Ver Produto →
As vedações da haste ficam diretamente na superfície da haste do pistão. O lábio de vedação precisa de uma superfície lisa o suficiente para evitar desgaste abrasivo, mas com microrrugosidade suficiente para transportar uma película lubrificante. Na prática, as hastes dos pistões hidráulicos são retificadas e polidas até uma rugosidade de aproximadamente Ra 0,2 a 0,4 µm. Qualquer coisa mais áspera desgasta o lábio de vedação; qualquer coisa significativamente mais suave pode privar a vedação de óleo e aumentar o atrito.
A redondeza e a retilineidade controlam a folga entre a haste e a sobreposta. A ovalização excessiva cria uma grande lacuna de um lado e interferência do outro. Com o tempo, o rolamento da sobreposta e a vedação apresentam carga irregular, o que produz desgaste localizado e, eventualmente, um caminho de vazamento visível. É por isso que os fabricantes de hastes mantêm a redondeza e a retilineidade dentro de alguns centésimos de milímetro, em vez de confiar apenas na textura da superfície.
| Parâmetro | Especificação típica | Efeito no desempenho |
|---|---|---|
| Rugosidade superficial Ra | 0,2 a 0,4 µm | Desgaste e fricção da vedação |
| Retidão | Máx. 0,05 mm/m | Distribuição de carga da glândula |
| Redondeza | Máx. 0,02 mm | Folga de vedação uniforme |
| Tolerância de diâmetro | f7 a h8 | Ajuste com glândula e vedações |
O aço retificado, mesmo endurecido por indução, não é suficiente para a maioria das aplicações hidráulicas. A haste fica exposta à umidade, névoa salina, produtos químicos de limpeza e poeira abrasiva. Um sistema de revestimento deve fornecer dureza para resistência ao desgaste, proteção contra corrosão para o aço base e compatibilidade com o material de vedação.
O cromo duro é a base da indústria. É duro, em torno de 800 a 1000 HV, tem baixo coeficiente de atrito contra compostos de vedação típicos e pode ser aplicado em espessuras controladas de 20 a 50 µm. Para ambientes internos limpos, o cromo duro é a opção de menor custo e com desempenho bem compreendido.
Em equipamentos marítimos e externos, uma camada dupla de cromo branco leitoso seguida de cromo duro proporciona melhor resistência à corrosão do que o cromo duro de camada única. Os sistemas de níquel mais cromo duro se comportam de maneira semelhante em condições carregadas de sal. Esses revestimentos custam mais, mas prolongam os intervalos de manutenção onde a exposição é agressiva.
Os revestimentos cerâmicos oferecem dureza e resistência à corrosão substancialmente mais altas para aplicações de alto desgaste e corrosão. O revestimento a laser aplica uma sobreposição ligada metalurgicamente e também é a rota padrão para reparar hastes danificadas. A nitretação QPQ (têmpera-polimento-quench) oferece uma alternativa de baixo custo com boas propriedades de desgaste, embora o revestimento endurecido seja mais fino.
Para a maioria dos cilindros de uso geral, uma haste revestida com cromo duro continua sendo o padrão prático porque seu comportamento de produção está bem documentado e seu custo por hora de operação é baixo.
| Sistema de revestimento | Dureza típica (HV) | Resistência à corrosão | Espessura típica |
|---|---|---|---|
| Cromo duro | 800 a 1000 | Bom | 20 a 50 µm |
| Cromo duro branco leitoso | 800 a 1000 | Muito bom | 30 a 60 µm |
| Níquel cromo duro | 800 a 1000 | Muito bom | 30 a 60 µm |
| Cerâmica | 1000 a 1400 | Excelente | 100 a 300 µm |
| Revestimento a laser | 700 a 900 | Excelente | 300 a 1000 µm |
| QPQ | 500 a 700 | Bom | 10 a 30 µm |
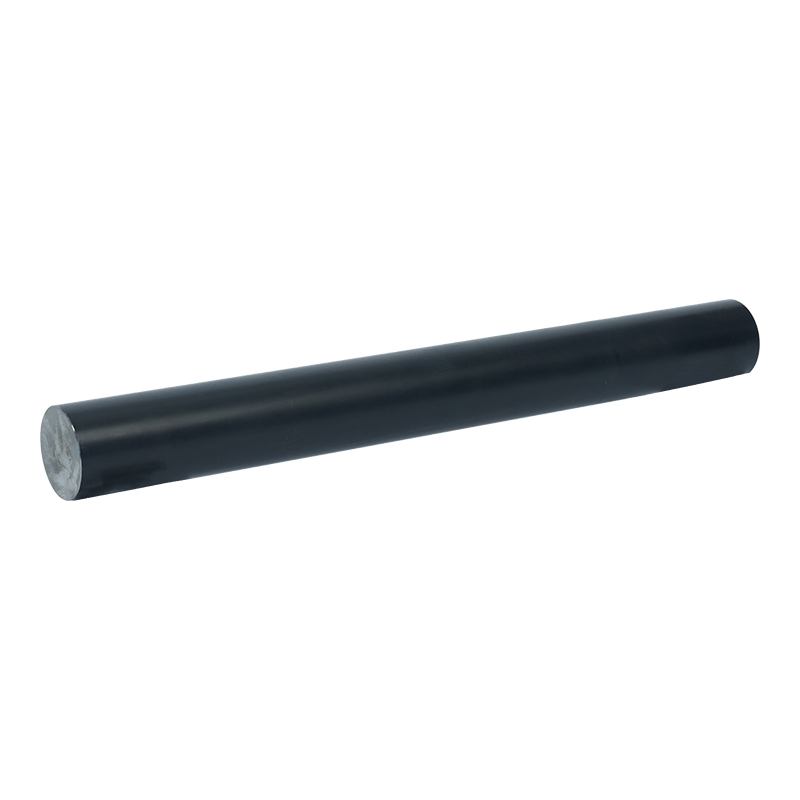
Haste de pistão cromada dura O cromo galvanizado proporciona alta dureza e resistência à corrosão, tornando esta haste um padrão prático para cilindros de uso geral, onde o desempenho documentado e o baixo custo por hora de operação são importantes. Ver Produto → A escolha do revestimento altera o diâmetro da haste usinada, a compatibilidade da vedação e o custo unitário. O cromo duro é aplicado em 20 a 50 µm de cada lado, de modo que o aço base é usinado em tamanho menor para receber a camada revestida. Os revestimentos cerâmicos e a laser necessitam de uma preparação de superfície diferente e geralmente de um lixamento pós-revestimento para restaurar as dimensões finais. A embalagem do selo também deve ser compatível com a química do revestimento.
Na prática, especifique primeiro o ambiente operacional, depois a frequência do ciclo e em terceiro a meta de custo. Uma haste de cromo duro padrão funciona bem em prensas hidráulicas internas limpas. A mesma haste falha precocemente em uma draga ou pá de mineração. Isto não é um defeito material; é uma incompatibilidade de especificação.
Ao adquirir hastes, olhe além do preço unitário. O controle do processo determina o custo de garantia do cilindro final. Pergunte sobre a consistência do endurecimento por indução, capacidade de retificação e polimento, uniformidade da espessura do revestimento e registros de inspeção documentados. A certificação ISO 9001 é uma linha de base, não um diferencial.
Um fornecedor que opera suas próprias linhas de retificação, polimento e galvanoplastia detém controle direto sobre os parâmetros que determinam a vida útil da haste, em vez de coordenar vários subcontratados. Máquinas Wuxi Qunke segue esse modelo integrado, fornecendo hastes de pistão de precisão, hastes revestidas e cilindros hidráulicos completos a partir de uma única instalação que abrange mais de 25.000 metros quadrados.
Para máquinas de engenharia, a haste entra no cilindro como um componente entregue e o ajuste ao sistema de vedação deve ser planejado antecipadamente. A correspondência de cilindros de óleo em máquinas de engenharia é uma leitura prática para as equipes que finalizam juntas as especificações da haste e da vedação.
Contate-nos
+86-137-0618-5800
Nº 3 Dujuan West Road, cidade de Hudai, distrito de Binhu, cidade de Wuxi, província de Jiangsu
Entre em contato
Móvel